Die Umwandlung eines 3D-CAD-Modells in Hochleistungs-Elastomerbauteile erfordert weit mehr als nur einfache Werkzeuge. Der moderne Gummiherstellungsprozess verbindet Präzisionstechnik mit Materialwissenschaft – wobei Entscheidungen in der Frühphase bei der Elastomerwahl, der Schrumpfungsberechnung und der Formgeometrie Ihre Stückkosten, Zykluszeiten und Dimensionsstabilität bestimmen.
Bei der kundenspezifischen OEM-Gummiproduktion stellt die Präzisionswerkzeugtechnik eine erhebliche Kapitalinvestition dar. Im Gegensatz zu starren Kunststoffen führt das elastomere Verhalten zu komplexen Variablen beim Materialfluss, der Anschnittplatzierung und der Gratkontrolle. Sobald der Stahl geschnitten ist, werden nachträgliche Änderungen kostspielig und verzögern dieEinführungszeitpläne. Dieser umfassende Leitfaden führt durch die kritischen Phasen des Gummiformprozesses – von DFM (Design for Manufacturability) bis zur skalierbaren Massenproduktion – und hebt die technischen Kontrollen hervor, die kostspielige Werkzeugüberarbeitungen verhindern und Ihr Geschäftsergebnis schützen.
Sie beginnen den Gummiherstellungsprozess mit dem Formeldesign. Ingenieure wählen Rohpolymere aus und mischen sie mit Vulkanisationsmitteln, Füllstoffen und Weichmachern. Dieser Schritt, Compoundierung genannt, bestimmt die endgültigen Eigenschaften des Materials. Als Nächstes folgen Formdesign und Werkzeugbau. Danach gehen Sie zur Prototypenerstellung und Validierung über, bevor die Serienproduktion beginnt.
Über das Standardformen hinaus umfasst der Gummiherstellungsprozess auch die Extrusion für kontinuierliche Profile und das Kalandrieren für Bahnenware. Jeder Weg folgt derselben Kernlogik: die Mischung vorbereiten, formen und durch Vulkanisation aushärten. Die Abwicklung dieser voneinander abhängigen Phasen unter einem Dach hilft, die Qualitätskontrolle zu optimieren und die Produktion im Zeitplan zu halten.
Ein typischer Zeitplan gliedert sich in drei Phasen. Design und Prototyping dauern 2–4 Wochen. Der Werkzeugbau erfordert 4–6 Wochen. Produktion und Lieferung folgen 2–3 Wochen nach der Formfreigabe. Diese Zeitpläne helfen Ihnen, Ressourcen zu planen und realistische Einführungstermine festzulegen.
Vulkanisation ist der chemische Prozess, der Gummi seine endgültigen Eigenschaften verleiht. Hitze und Vulkanisationsmittel erzeugen Querverbindungen zwischen Polymerketten. Dieses Netzwerk verwandelt weiches, klebriges Material in ein langlebiges, elastisches Teil. Ohne Vulkanisation würden Gummiteile unter Belastung und Hitze versagen.
Mehrere Faktoren beeinflussen das Ergebnis. Die Verwendung eines Niedrigtemperatur-Langzeit-Vulkanisationszyklus bildet ein Polysulfid-Netzwerk. Dies erreicht eine höhere Schwefel-Quervernetzungsdichte und führt zu einer höheren Zugfestigkeit. Das Ersetzen von MBS oder TBBS durch CBS in Naturkautschukmischungen kann ebenfalls eine höhere Zugfestigkeit und Bruchdehnung bieten. Ein konventionelles Vulkanisationssystem mit Polysulfidbindungen liefert eine höhere Zugfestigkeit im Vergleich zur effizienten Vulkanisation mit Monosulfid- oder Disulfidbindungen.
Ihre Materialwahl definiert, wie sich ein Teil in Motor-, Elektro-, Fahrwerks-, Kühl- und Kraftstoffsystemen verhält. Der Schritt der Gummicompoundierung kombiniert Rohpolymere mit Vulkanisationsmitteln, Füllstoffen und Weichmachern. Dieser Compoundierungsprozess passt die Materialeigenschaften für jede Anwendung an. Ein gut ausgeführter Gummicompoundierungsschritt beeinflusst die Leistung direkt.
Die Wahl zwischen Nitril und EPDM-Gummi erfordert ein klares Verständnis der Betriebsbedingungen, anstatt sich nur auf die Materialvertrautheit zu verlassen. Ölexposition, Temperaturbereich, chemischer Kontakt und Umweltfaktoren beeinflussen die langfristige Dichtungsleistung. Wenn die richtige Gummimischung auf die tatsächlichen Anforderungen abgestimmt ist, halten Dichtungen länger, arbeiten konsistenter und senken die Wartungskosten.
Sie müssen das Material auf die Worst-Case-Bedingung abstimmen. Verwenden Sie labor- oder praxiserprobte Daten für Ihre spezifischen Medien. Erwägen Sie Hybridmaterialien für Anwendungen mit mehreren Belastungen. Berücksichtigen Sie die Lebenszykluskosten, nicht nur den Rohmaterialpreis. Eine Vergleichstabelle hilft Ihnen, die Optionen zu visualisieren:
| Material | Am besten geeignet für | Haltbarkeitsgrad |
| EPDM | Wetter, UV, Wasser | Hoch |
| NBR | Öl, Kraftstoff | Mittel |
| Silikon | Hitze, Kälte | Hoch |
| Viton (FKM) | Chemikalien, Druck | Sehr hoch |
FKM liefert eine hervorragende Hochtemperaturleistung. Es bietet einen Dauerbetrieb bis 200°C. Sein Druckverformungsrest nach 70 Stunden bei 200°C liegt bei ≤20 %, im Vergleich zu NBR, das 60 % übersteigt. Diese Langlebigkeit reduziert die Austauschhäufigkeit und senkt die Gesamtbetriebskosten. Für Hochtemperatur-Motoranwendungen bietet FKM eine unübertroffene Haltbarkeit. Sein geringer Druckverformungsrest und seine exzellente chemische Beständigkeit machen es ideal für Öldichtungen und O-Ringe. Indem Sie die richtigen Gummimischungen auf Ihre Betriebsumgebung abstimmen, verlängern Sie die Lebensdauer Ihrer Ausrüstung.
Sobald Sie das Material ausgewählt haben, müssen Sie sich auf das Werkzeugdesign konzentrieren. Das Formendesign ist einer der wichtigsten Schritte im gesamten Prozess. Eine schlechte Formgeometrie kann selbst die beste Gummimischung ruinieren.
Drei Faktoren dominieren das Formendesign: Schwindung, Entformungsschrägen und Trennebenen.
Gummi schwindet beim Aushärten und Abkühlen. Jedes Material hat eine spezifische Schwindungsrate. Ihre Form muss überdimensioniert sein, um dies auszugleichen. Wenn Sie die Schwindung ignorieren, wird das fertige Teil die Maßtoleranzen nicht einhalten. Dies ist besonders kritisch für Dichtungen, die eine enge Passform erfordern.
Entformungsschrägen ermöglichen es, das Teil aus der Form zu lösen. Ohne ausreichende Schräge bleiben Teile haften und verformen sich beim Auswerfen. Der Winkel hängt von der Materialhärte und der Geometrie ab. Typische Werte werden durch Materialhärte und Geometrie bestimmt.
Trennebenen sind die Nähte, an denen die Formhälften aufeinandertreffen. Sie beeinflussen die Gratbildung. Eine gut konstruierte Trennebene minimiert Gratbildung und reduziert das nachträgliche Beschneiden. Sie beeinflusst auch die Einfachheit der Werkzeugherstellung und Wartung.
Diese Überlegungen beeinflussen Ihr Design für die Fertigung. Indem Sie vorausschauend über die Form nachdenken, vermeiden Sie später kostspielige Formänderungen. Integrierte Werkzeug- und Fertigungstechnik stellt sicher, dass Design und Produktion von Anfang an zusammenarbeiten.
Ein fähiger Fertigungspartner zeichnet sich aus durch kundenspezifischen Gummiformenbau durch die Unterhaltung vollständiger interner Werkzeugeinrichtungen. Die interne Formenherstellung gibt Herstellern eine präzise Kontrolle über Kavitätstoleranzen, Oberflächengüten und Lieferzeiten. Wenn Werkzeugbau und Produktion unter einem Dach arbeiten, können Ingenieurteams Prototypen schnell iterieren, Trennebenen feinabstimmen und Abmessungen basierend auf ersten CMM-Inspektionsdaten anpassen. Diese enge Zusammenarbeit eliminiert Kommunikationsengpässe zwischen externen Werkzeugmachereien und Produktionshallen, beschleunigt die Markteinführung und sichert gleichzeitig eine wiederholbare Qualität von Charge zu Charge.
Darüber hinaus bringen qualifizierte Hersteller prozessübergreifende Expertise ein, um die richtige Architektur der Form zu empfehlen – egal ob es sich um die Konstruktion von Einkavitäten-Kompressionswerkzeugen für geringe Stückzahlen oder ausgewogenen Mehrkavitäten-Spritzgussformen für Programme mit hohem Durchsatz handelt. Die Konstruktion langlebiger, gehärteter Werkzeuge, die auf das spezifische Formgebungsverfahren zugeschnitten sind, reduziert nicht nur die langfristigen Wartungskosten, sondern verhindert auch unerwartete Ausfallzeiten.
Die Beachtung dieser Faktoren in der Formendesignphase verhindert Produktionsverzögerungen und stellt sicher, dass Ihre Gummiteile strenge Automobilstandards erfüllen.
Sie haben mehrere Optionen für den Bau von Prototypen. Carbon DLS verwendet echtes Polyurethan, um Gummiteile in Produktionsqualität mit konsistenten isotropen Eigenschaften zu erhalten. Elastomermaterialien sind in Härtegraden von 35A bis 88A erhältlich. Silikonguss erfordert ein Urmodell, die Erstellung einer Form und den Guss. Diese Methode ist unübertroffen für die Herstellung vieler Prototypenteile. Die Formenerstellung kann heute weniger als zwei Tage dauern, aber der Gesamtprozess bleibt selbst für einen einzelnen Elastomer-Prototyp lang.
Der Bau von Prototypenformen bietet einen weiteren Weg. Prototypenformen erfordern eine deutlich geringere Anfangsinvestition als Produktionswerkzeuge. Die Kosten variieren stark je nach Komplexität und Material, wobei einfache 3D-gedruckte Formen viel kostengünstiger sind als gefräste Aluminiumformen. Produktionswerkzeuge kosten oft um Größenordnungen mehr. Prototypenwerkzeuge machen typischerweise nur einen Bruchteil der gesamten Produktionswerkzeugkosten aus. Diese Vorab-Einsparungen reduzieren direkt die Validierungskosten. Sie können iterieren, ohne große Kapitalinvestitionen zu tätigen.
Prototypenformen werden typischerweise CNC-gefräst aus weicheren Metallen wie Aluminium oder Messing. Diese Metalle sind kostengünstiger in der Bearbeitung und ermöglichen eine schnellere Durchlaufzeit. Ihr Einkavitäten-Design macht es einfacher, die Geometrie zu ändern. Nur eine Kavität muss angepasst werden. Diese Einfachheit vermeidet die Komplexität und Kosten von gehärteten Mehrkavitäten-Stahlformen. Die Modifikation einer vereinfachten Aluminiumform ist viel einfacher und billiger als die Überarbeitung einer gehärteten Mehrkavitäten-Stahlproduktionsform. Die Prototypenphase wird zu einer strengen technischen Validierung, die kostspielige Überarbeitungen der Produktionswerkzeuge verhindert.
Sie müssen Prototypen anhand internationaler Standards validieren. ASTM und SAE bieten Klassifizierungssysteme für Gummimaterialien. Diese Standards helfen Ihnen, Gummiteile in Automobilanwendungen zu spezifizieren. Die ASTM- und SAE-Linienbezeichnung ist eine Standardmethode zur Definition von Materialeigenschaften und Testanforderungen.
Die Validierung umfasst auch Passform und Funktion. Sie prüfen Abmessungen, Druckverformungsrest und chemische Beständigkeit. Die während des Prototypenformens gewonnenen Informationen führen zu einem endgültigen Design, das weitaus weniger Überarbeitungen am Produktionswerkzeug erfordert. Dies spart sowohl Zeit als auch Geld am Ende des Projekts. Ein gut validierter Prototyp bestätigt Ihr Formendesign und Ihr Design für die Fertigung, bevor Sie sich für die volle Produktion entscheiden.
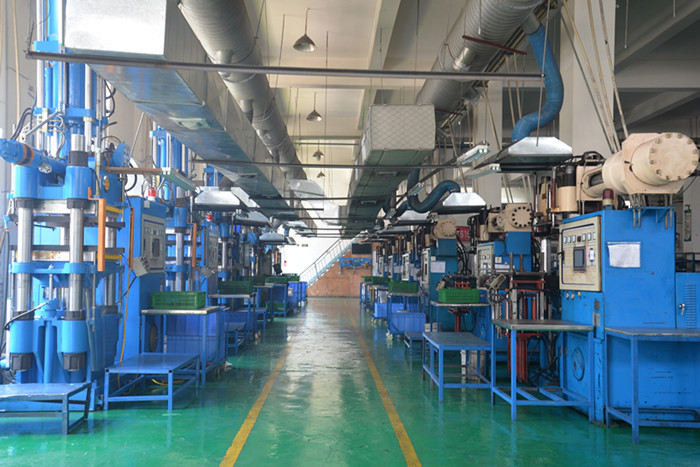
Sie gehen nun von validierten Prototypen zur Produktion im vollen Maßstab über. Der Herstellungsprozess für Gummiprodukte bietet drei Hauptwege für die Massenproduktion. Jede Methode eignet sich für unterschiedliche Volumina, Geometrien und Budgets. Ihre Wahl beeinflusst Zykluszeit, Werkzeugkosten und Teilkonsistenz.
Beim Formpressen wird ungehärteter Gummi direkt in eine beheizte Formkavität gegeben. Die Form schließt sich unter Druck. Hitze und Druck formen das Material und lösen die Vulkanisation aus. Diese Methode eignet sich gut für einfache Formen und kleine bis mittlere Stückzahlen. Sie erhalten niedrigere Werkzeugkosten im Vergleich zu anderen Gummiformverfahren.
Die Zykluszeiten variieren je nach Teilgeometrie und Material. Das allgemeine Formpressen umfasst Phasen wie Vorheizen, Materialbeschickung, Formschließen, Aushärten, Abkühlen und Teilauswurf, wobei jede eine unterschiedliche Zeit in Anspruch nimmt.
Fortschrittliche Heizsysteme und Druckoptimierung können im Vergleich zu herkömmlichen Methoden schnellere Zykluszeiten erreichen. Diese Geschwindigkeit ist wichtig, wenn Sie skalieren.
Das Transferformen verwendet einen Transfertopf für komplexere Formen. Sie platzieren ungehärteten Gummi in einer Kammer über der Formkavität. Ein Kolben drückt das Material durch einen Anguss in die Kavität. Dieser Ansatz bewältigt komplizierte Geometrien besser als das Formpressen. Er reduziert auch Gratbildung und verbessert die Maßhaltigkeit.
Spritzgießen spritzt vorgeheizten Gummi in eine Formkavität. Der Prozess automatisiert Materialzuführung, Einspritzung und Aushärtung. Sie erreichen schnellere Zykluszeiten und engere Toleranzen. Materialabfall sinkt erheblich.
Seine automatisierte Natur macht es zum bevorzugten Ansatz für komplizierte Designs und anspruchsvolle Anwendungen, bei denen Konsistenz von größter Bedeutung ist. Hersteller bevorzugen diese Methode für Massenproduktionsläufe, da sie konsistente, zuverlässige Ergebnisse und minimalen Ausschuss liefert. Dieser Prozess eignet sich besonders für komplexe Teile und liefert wiederholbare Qualität über Millionen von Einheiten, um anspruchsvolle Automobil- und Industrieprogramme problemlos zu unterstützen.
Andere Herstellungsprozesse für Gummiprodukte umfassen Extrusion und Kalandrieren. Die Extrusion formt kontinuierliche Profile durch eine Düse, was sie ideal für Schläuche, Dichtungen und Türdichtungen macht. Das Kalandrieren produziert kontinuierliche Bahnen, indem Gummi durch Präzisionswalzen geführt wird, was sich für Flachdichtungen und Auskleidungsmaterialien eignet. Jeder Fertigungsweg erfordert dedizierte Werkzeuge und spezifische Verarbeitungsexpertise.
Ihre Wahl zwischen diesen Methoden hängt von Volumen, Teilkomplexität und Material ab. Formpressen bietet Einfachheit und niedrige Werkzeugkosten. Transferformen gleicht Komplexität und Werkzeuginvestition aus. Spritzgießen liefert unübertroffene Geschwindigkeit und Konsistenz für die Massenproduktion. Das Vertrauen auf integrierte interne Werkzeug- und Formendesignfähigkeiten hilft, alle drei Ansätze zu unterstützen und sicherzustellen, dass Ihr Projekt reibungslos vom ersten Prototyp bis zur vollen Produktion verläuft.
Beständigkeit unterscheidet einen zuverlässigen Lieferanten von einem riskanten. Etablierte Hersteller gewährleisten eine wiederholbare Qualität über Produktionsläufe hinweg durch dedizierte Anlagenkapazitäten und qualifizierte Teams. Diese Infrastruktur unterstützt strenge Prozesskontrollen an jeder Station und stellt eine identische Bauteilleistung sicher, egal ob Hunderte oder Millionen von Einheiten produziert werden.
Der Gummiherstellungsprozess erfordert eine präzise Kontrolle von Vulkanisationszeit, Temperatur und hydraulischem Druck; geringfügige Abweichungen können die fertigen Abmessungen, die Durometer-Härte und die Zugfestigkeit verändern. Hersteller wie Fuste begegnen dieser Herausforderung durch standardisierte Arbeitsanweisungen, kontinuierliche Kavitätsüberwachung und strenge In-Prozess-Kontrollen. Indem jede Charge einer maßlichen Überprüfung und Rheometer-Tests unter zertifizierten Qualitätsmanagementsystemen (wie ISO 9001 und IATF 16949) unterzogen wird, bleibt die vollständige Rückverfolgbarkeit von der Rohmischung bis zur fertigen Verpackung erhalten, was die von hochzuverlässigen Branchen geforderte Konformitätsdokumentation liefert.
Die Skalierung vom Prototyp zur Massenproduktion erfordert einen strukturierten technischen Fahrplan, anstatt lediglich die Presskapazität zu erhöhen. Ein bewährter Skalierungsrahmen durchläuft typischerweise fünf Phasen: Prototypenvalidierung für Geometrie und Passform, technische Verifizierungsprüfung (EVT) bei Pilotchargen, Designverifizierungsprüfung (DVT) für die Prozessfähigkeit, Produktionsverifizierungsprüfung (PVT) zur Überprüfung von Zykluszeiten und Werkzeugverschleiß und schließlich die vollständige Massenproduktion.
Durch die Anwendung dieser strukturierten Disziplin in Verbindung mit Testläufen und formellen Audits hilft Fuste den Ingenieurteams, die Hochlaufphase zu entschärfen. Diese systematische Überwachung stellt sicher, dass der hohe Produktionsausstoß die exakten mechanischen Toleranzen beibehält, die während der ersten Bemusterung festgelegt wurden – unabhängig davon, ob das Bauteil durch Formen, Extrudieren oder Kalandrieren hergestellt wird.
Die Steuerung des kritischen Pfades von der Materialauswahl und dem Werkzeugdesign bis zur Massenfertigung bestimmt direkt die Langlebigkeit der Teile und den gesamten ROI des Programms. Die Materialwahl definiert die Umweltbeständigkeit, während ein diszipliniertes Werkzeugdesign die Maßhaltigkeit sichert und Gratbildung an der Trennlinie eliminiert.
Das Erreichen wiederholbarer Ergebnisse in großem Maßstab beruht letztendlich auf einer engen Abstimmung zwischen Materialwissenschaftlern, Werkzeugingenieuren und Produktionsteams. Integrierte Hersteller wie Fuste vereinen diese Disziplinen unter einem Dach, eliminieren gegenseitige Schuldzuweisungen zwischen verschiedenen Anbietern und verhindern teure Werkzeugnacharbeiten, nachdem der Stahl bereits geschnitten wurde. Mit einem klaren Blick auf den Lebenszyklus der Gummiherstellung können Sie OEM-Partner besser qualifizieren, Formverfahren für Ihr Produktionsvolumen optimieren und mit vollem Vertrauen in die Chargenkonsistenz in die Serienproduktion skalieren.
Konstruktion und Prototyping dauern 2–4 Wochen. Die Werkzeugherstellung erfordert 4–6 Wochen. Produktion und Lieferung erfolgen 2–3 Wochen nach Werkzeugfreigabe. Diese Zeitpläne helfen Ihnen bei der Ressourcenplanung und der Festlegung realistischer Starttermine. Frühe Entscheidungen zu Design und Material beeinflussen Ihre Endkosten und die Teilequalität.
Zu den gängigen Verbindungen gehören EPDM (Witterungs- und Ozonbeständigkeit), NBR/HNBR (Öl- und Kraftstoffbeständigkeit), Silikon (hohe/niedrige Temperaturen) und FKM (extreme Hitze und chemische Belastung). Die Materialauswahl hängt direkt von Ihrer Betriebsumgebung ab.
Automobil- und Industriekomponenten halten sich typischerweise an die Standards ISO 9001 oder IATF 16949, unterstützt durch ASTM D2000-Materialspezifikationen, Erstmusterprüfberichte (FAI) und maßliche CMM-Prüfungen.
Das Formpressen bietet die geringste Werkzeuginvestition für kleine bis mittlere Chargen. Das Spritzgießen erfordert höhere anfängliche Werkzeugkosten, liefert jedoch den niedrigsten Stückpreis, die schnellsten Zyklen und die engste Konsistenz bei hohen Produktionsvolumina.


 Onlineservice


