Woher wissen Sie, ob eine Gummidichtung, ein Schlauch oder eine Buchse ihre Funktion erfüllt, bevor Sie sie freigeben? Sie können die Zuverlässigkeit nicht allein nach dem Aussehen beurteilen. Gummiteile versagen auf verborgene Weise: durch Aushärtung, Rissbildung, Druckverformungsrest oder Ablösung von Metalleinlagen. Diese Mängel bleiben oft unsichtbar, bis das Teil im Einsatz ist.
Ein unentdeckter Fehler kann Lecks, Vibrationen, Geräusche oder kostspielige Garantieansprüche auslösen. Dieser Leitfaden verwandelt die komplexe Prüfung von Automobil-Gummiteilen in praktische Prüfpunkte, die Sie bei Einkauf und Inspektion anwenden können. Sie erfahren, welche Tests für die Funktion des jeweiligen Teils wichtig sind, wie Sie Lieferantendaten lesen und wie Sie einen einfachen Wareneingangsprüfplan erstellen. Dieses Wissen schützt Ihre Produktionslinie und Ihren Ruf.
Die Prüfung von Gummiteilen kombiniert mechanische, umweltbezogene, chemische und dimensionale Tests. Jeder Test zeigt das Verhalten unter Belastung, Hitze oder Flüssigkeitseinwirkung. Sie müssen nicht jede Methode in Ihrem Labor durchführen. Wissen Sie, welche Prüfungen für die Funktion des Teils wichtig sind und wie Sie Lieferantenberichte lesen.
Die Wareneingangsprüfung erfolgt, bevor Rohmaterialien oder Komponenten in der Massenproduktion verwendet werden. Dieser Zeitpunkt erkennt Mängel, bevor sie Ihre Montagelinie erreichen. Lieferanten können nach und nach billigere Materialien ersetzen – Qualitätsverlust. Ein klarer Verifizierungsplan prüft Chargen anhand eines Komponentendatenblatts. Verwenden Sie Annahmestichprobenpläne wie AQL, um eine Charge anzunehmen oder abzulehnen.
Die Lieferantenakzeptanz kann sich auf das eigene Qualitätssystem des Lieferanten oder auf Audits durch Dritte stützen. Prüfungen durch Dritte helfen, wenn ein Lieferant neu ist, Materialien teuer sind oder eine Laboranalyse erforderlich ist. Jeder Verifizierungsschritt reduziert das Risiko verborgener Gummimängel.
Mechanische Tests bilden den Kern der Prüfung von Automobil-Gummiteilen. Die Härte nach ASTM D2240 zeigt die Dichtkraft. Zugfestigkeit und Dehnung nach ASTM D412 zeigen Materialfestigkeit und Flexibilität. Der Druckverformungsrest nach ASTM D395 Methode B misst die Erholung nach langfristigem Zusammendrücken bei erhöhter Temperatur.
Umwelt- und chemische Tests simulieren den realen Einsatz. Die Medienbeständigkeit nach ASTM D471 prüft die Massenänderung nach 72 Stunden in einer spezifizierten Flüssigkeit. Ozon- und Hitzealterung setzen Gummi Rissbildung oder Aushärtung aus. FTIR und TGA bestätigen die Polymerfamilie und den Füllstoffgehalt.
Maßkontrollen decken jedes Teil ab. Optische Komparatoren prüfen O-Ring-Abmessungen. Ein KMG handhabt komplexe 3D-Teile. Sichtprüfungen bei 2,0 Lux suchen nach Blasen, Verunreinigungen oder Graten größer als 0,3 mm. Das Gewicht bleibt innerhalb von ±5 % des Zielwerts. Die folgende Tabelle listet die Methodenverteilung und Annahmebereiche auf.
Eigenschaft
Testmethode
Typischer akzeptabler Bereich
Querschnittsdurchmesser (O-Ring)
Optischer Komparator / Mikrometer
±0,05 bis ±0,10 mm gemäß Zeichnung
Innendurchmesser (O-Ring)
Optischer Komparator
±0,15 bis ±0,30 mm gemäß Zeichnung
Härte (Shore A)
Durometer (ASTM D2240)
±5 Shore A vom Zielwert
Optisches Erscheinungsbild
Visuell (2,0 Lux Beleuchtung)
Keine Blasen, keine Verunreinigungen, kein Grat >0,3 mm
Gewicht
Präzisionswaage
±5 % des Zielgewichts
Härte und Zugfestigkeit bilden die Grundlage der Prüfung von Automobil-Gummiteilen. Diese beiden Eigenschaften sagen Ihnen, wie ein Teil abdichtet, sich biegt und unter Last besteht. ASTM D2240 deckt die Härtemessung ab, während ASTM D412 die Verfahren für Zugfestigkeit und Dehnung definiert. Zusammen zeigen sie, ob eine Mischung ihre Leistungsziele erfüllt.
Ein Durometer misst, wie tief ein federbelasteter Eindringkörper in den Gummi eindringt. Die Shore A-Skala reicht von 0 bis 100. Höhere Werte bedeuten härteren Gummi. Weicher Gummi liegt zwischen 20-40 Shore A, mittlerer Gummi zwischen 40-60 und harter Gummi zwischen 60-80. Typische Automobil-Dichtungsteile umfassen Türdichtungen bei 55 Shore A, pneumatische O-Ringe bei 65-75 und hydraulische O-Ringe bei 70-90. Werte unter 10 oder über 90 werden unzuverlässig und erfordern eine andere Durometer-Skala.
Die Härte beeinflusst direkt die Dichtkraft. Ein 70 Shore A O-Ring sitzt mit geringerer Druckkraft und passt sich leicht rauen Oberflächen an. Ein 90 Shore A O-Ring benötigt eine größere Kraft zum Einsetzen, widersteht aber der Extrusion unter hohem Druck. Über 3.000 psi (200 bar) riskiert eine 70 Shore A Dichtung Extrusion, während 80-90 Shore A möglicherweise noch einen Stützring benötigen.
Temperatur verändert alles. Eine 70 Shore A-Mischung kann sich bei maximaler Betriebstemperatur wie eine 55-60 Shore A-Mischung verhalten. Bei -40°F kann eine 70 Shore A-Nitril-Dichtung so hart wie 95 Shore A oder härter wirken. Überprüfen Sie für kalte Klimazonen den Sprödigkeitspunkt oder die TR-10-Temperatur, nicht nur den Wert bei Raumtemperatur.
Die Zugfestigkeit misst die Kraft, die erforderlich ist, um eine Gummiprobe zu zerreißen. Die Bruchdehnung zeichnet auf, wie weit sie sich vor dem Versagen dehnt. Diese Werte offenbaren Materialqualität und Flexibilität. Eine Nitril-Mischung erreicht mindestens 8 MPa bei 50 Shore A und mindestens 14 MPa bei 70 Shore A. HNBR dehnt sich beim Bruch um 200%-500%, während EPDM 200%-600% erreicht.
Eine niedrige Zugfestigkeit deutet auf einen schwachen Füllstoffgehalt oder eine schlechte Vulkanisation hin. Eine niedrige Bruchdehnung weist auf eine steife, spröde Mischung hin, die zu Rissen neigt. Sie sollten die Lieferantendaten mit diesen Bereichen vergleichen, bevor Sie eine Charge freigeben. Ein Teil mit guter Härte, Zugfestigkeit und Ermüdungsbeständigkeit hält Vibrationen und thermischen Wechselbelastungen ohne vorzeitiges Versagen stand.
Der Druckverformungsrest verdient hier Aufmerksamkeit. Härtere Mischungen widerstehen dem Verformungsrest nicht automatisch besser. Ein peroxidvernetztes 70 Shore A-EPDM übertrifft ein schwefelvernetztes 70 Shore A-EPDM derselben Härte. Temperatur beschleunigt die Verformung, bewerten Sie diese Eigenschaft daher bei der tatsächlichen Betriebstemperatur. Zwei Testrunden – Härte und Zugfestigkeit – geben Ihnen ein klares Bild der Mischungsqualität, bevor das Teil Ihre Fertigungslinie erreicht.
Die anfängliche Festigkeit bedeutet wenig, wenn ein Teil nach sechs Monaten unter der Motorhaube versagt. Umwelttests simulieren die Hitze, Flüssigkeiten und Witterungseinflüsse, denen eine Komponente im Betrieb ausgesetzt ist. Diese Prüfungen zeigen, ob eine Mischung ihre Eigenschaften über die Zeit beibehält.
Der Druckverformungsrest misst, wie stark eine Gummidichtung nach langfristigem Zusammendrücken nicht in ihre ursprüngliche Form zurückkehrt. Sie komprimieren eine Probe, halten sie bei erhöhter Temperatur, entlasten sie und messen die bleibende Verformung. ASTM D395 und ISO 815 definieren dieses Verfahren. Ein gängiges Akzeptanzkriterium begrenzt den Druckverformungsrest auf maximal 25%. Die ISO 815-Prüfung kann bei Temperaturen bis zu 150°C durchgeführt werden. Eine Dichtung mit hohem Druckverformungsrest verliert an Kontaktkraft und wird undicht.
Wärmealterung setzt Gummi heißer Luft aus und verfolgt den Eigenschaftsverlust. ASTM D573 deckt die beschleunigte Alterung mit einem maximalen Eigenschaftsverlust von 20% nach 168 Stunden bei 100°C ab. ASTM D865 validiert die Hitzebeständigkeit mit weniger als 15% Eigenschaftsverlust. Diese Grenzwerte sind wichtig für Ventildeckeldichtungen, O-Ringe und alle Gummidichtungen die in der Nähe von Abgas- oder Motorhitze sitzen.
Temperaturextreme führen zu realem Versagen. Überhitzung verschleißt Druckdichtungen vorzeitig und zersetzt Schmieröl in Ablagerungen. Unterkühlung erzeugt Wasser-Öl-Schlamm und Korrosion. Die Materialwahl entscheidet über das Ergebnis. EPDM bewältigt Temperaturschwankungen und bleibt flexibel. Silikon eignet sich für extreme Hitze und Kälte. NBR ist für extreme Temperaturen nicht geeignet.
Komponenten unter der Motorhaube kommen täglich mit Öl, Kraftstoff und Kühlmittel in Kontakt. ASTM D471 und ISO 1817 messen die Medienbeständigkeit. Ein typischer Grenzwert begrenzt das Volumenquellverhalten auf 18% in IRM 903-Öl. Inkompatible Materialien quellen, reißen oder lecken, wenn sie Ölen, Kraftstoffen oder Kühlmitteln ausgesetzt sind. NBR ist beständig gegen Öl und Benzin, daher spezifizieren Konstrukteure es für Kraftstoffsysteme. Viton ist ebenfalls beständig gegen Öle und Chemikalien. Die Kühlmittelverträglichkeit ist ein festgelegter Auswahlfaktor, da eine inkompatible Dichtung frühzeitig versagt.
Eine perforierte Gummipumpendichtung kann Luft in das Kühlsystem ziehen. Mit Kühlmittel vermischte Luft kann die Rostbildung um das bis zu 30-fache beschleunigen. Rost im Kühlmittel wirkt dann als Schleifmittel, das Dichtungen weiter verschleißt.
Ozon greift gedehnten Gummi an und verursacht Oberflächenrisse. ASTM D1149 und ISO 1431 betreiben Ozonkammern bei 25-200 pphm, typischerweise bei 40°C, und dokumentieren die Rissbildung. Sumitomo Riko und Yokohama Rubber testen Schläuche bei 50-100 pphm und mit UV-B bei einer Intensität von 0,68 W/m²/nm. Ihre Ergebnisse zeigen, dass Ozon unstabilisierte Mischungen schnell rissig macht, während der UV-Abbau langsamer verläuft und hauptsächlich Oberflächeneigenschaften und Farbe beeinträchtigt. Stabilisatorpakete und Antiozonantien in EPDM verlängern die Lebensdauer von Schläuchen unter der Motorhaube um etwa 35-50%. ASTM G154 und ISO 4892 fügen UV-Bewitterungszyklen hinzu. Diese Prüfung ist wichtig für Gummidichtungen um die Motorhaube und den Kofferraumdeckel, die täglich Sonnenlicht, Regen und Ozon ausgesetzt sind.
OEMs und Tier-1-Zulieferer verlangen, dass Mischungen SAE J200 oder ASTM D2000 erfüllen. Die Leistung bleibt durch Rezeptur, Mischprotokolle und Chargenprüfdaten nachvollziehbar. Diese Rückverfolgbarkeit verknüpft standardisierte Ergebnisse mit dem Material in Ihrer Produktionscharge. Die tatsächliche Haltbarkeit hängt von Temperatur, Öl, Kühlmittel und Witterungseinflüssen ab, nicht nur von der Zahl auf einem Datenblatt.
Gummi-Metall-Teile sind ständiger Belastung durch Vibrationen und thermische Wechselbelastungen ausgesetzt. Eine schwache Verbindung lässt den Gummieinsatz vom Metallkern trennen. Diese Trennung verursacht Geräusche, Fehlausrichtung und vorzeitiges Versagen. Sie benötigen Haftungstests und Materialverifizierungen, um zu bestätigen, dass das Teil zusammenhält.
ASTM D429 definiert die Standardprüfverfahren für die Gummihaftung auf starren Substraten. Es umfasst fünf mit Buchstaben gekennzeichnete Methoden. Methode A verwendet ein Gummi-zwischen-Metall-Sandwich unter Zugspannung. Methode B wendet einen 90-Grad-Schältest an. Die Automobilindustrie behandelt Methode B als Standard für die Produktionsqualitätskontrolle. Gemäß IATF 16949 beträgt die empfohlene Mindestschälfestigkeit für Motorlager im Automobilbereich mindestens 6 kN/m (34 lb/in). Ein Teil besteht nur, wenn es diesen Wert mit einem Gummi-Riss-Versagensmodus (R) erreicht. Ein adhäsives Versagen (CM oder RC) bedeutet Ablehnung.
Attribut
Detail
Geltende Norm
ASTM D429
QC-Standardmethode
Methode B (90-Grad-Schältest)
Zielwert Schälfestigkeit
Mindestens 6 kN/m (34 lb/in)
Bestehenskriterium
Gummi-Riss (R) Versagen bei oder über 6 kN/m
Fehlerkriterium
Adhäsives Versagen (CM oder RC)
Führen Sie pro Charge einen zerstörenden Test mit einer ASTM D429 Methode B-Vorrichtung durch. Diese Praxis erkennt schwache Gummi-Metall-Verbindungen, bevor die Teile Ihre Fertigungslinie erreichen. Ein ordnungsgemäßer Gummi-Metall-Verbindungsprozess kontrolliert die Oberflächenvorbereitung, die Grundierungsanwendung und die Vulkanisationstemperatur. Jeder Schritt beeinflusst die endgültige Haltbarkeit.
Die FTIR-Spektroskopie identifiziert die Polymerfamilie und erkennt Verunreinigungen. Sie liest charakteristische Absorptionspeaks, um die Identität des Füllstoffs während der Wareneingangsprüfung zu bestätigen. TGA misst den Füllstoff- und Flüchtigkeitsgehalt in einem einzigen Durchgang. Die Polymerzersetzung erfolgt zwischen 300-500°C. Die Verbrennung von Ruß in Luft oder Sauerstoff erfolgt zwischen 500-700°C. Anorganische Füllstoffrückstände verbleiben als Masse über 700°C. Dies ermöglicht es Ihnen, Füllstoffbeladung, Asche und flüchtige Verluste zu quantifizieren.
Polymerzersetzung: 300-500°C.
Rußverbrennung: 500-700°C.
Anorganischer Füllstoffrückstand: über 700°C.
Rheometrische und Mooney-Viskositätskontrollen runden die Konsistenzprüfungen der Mischung ab. Zusammen stellen diese Prüfmethoden sicher, dass jede Charge der genehmigten Rezeptur entspricht. Diese Konsistenz schützt die langfristige Haltbarkeit über jede Produktionsserie hinweg.
Ein solider Prüfplan schützt Ihre Produktionslinie vor fehlerhaften Gummiteilen. Sie benötigen klare Regeln für Stichprobengröße, Prüfhäufigkeit und Annahmekriterien. Diese Regeln sollten dem Risikoniveau des Teils und der Erfolgsbilanz Ihres Lieferanten entsprechen.
Beginnen Sie mit Ihrer Losgröße und dem akzeptablen Qualitätsgrenzwert, den Sie tolerieren können. Für Gummiteile in der Automobilindustrie ist ein AQL von 1,0 üblich. Befolgen Sie diese Schritte, um Ihren Stichprobenplan zu erstellen:
Bestimmen Sie die Losgröße und das spezifizierte AQL-Niveau.
Beziehen Sie sich auf MIL-STD-105D Tabelle I: Ermitteln Sie den Losgrößenbereich und gehen Sie zum allgemeinen Prüfniveau II, um den Kennbuchstaben für die Stichprobengröße zu finden.
Beziehen Sie sich auf Tabelle II-A: Finden Sie den Kennbuchstaben, um die erforderliche Stichprobengröße zu bestimmen, die Sie zufällig aus dem Los entnehmen müssen.
Wenden Sie den Wert der AQL-Spalte an, um Annahme- und Ablehnungszahlen zu finden: Wenn die Anzahl der fehlerhaften Teile bei oder unter der Annahmezahl liegt, nehmen Sie das Los an; wenn sie die Ablehnungszahl erreicht, lehnen Sie es ab.
Verwenden Sie Wechselregeln basierend auf der Qualitätshistorie: Verschärfte Prüfung schützt Sie bei unbefriedigender Qualitätshistorie, während reduzierte Prüfung funktioniert, wenn weniger Differenzierung erforderlich ist.
Für ein Los von 3.201–10.000 Stück erfordert der Kennbuchstabe L 200 zufällige Stücke. Bei einem AQL von 2,5 % für Hauptfehler und 4,0 % für Nebenfehler akzeptieren Sie, wenn Sie nicht mehr als 10 Haupt- und 14 Nebenfehler finden. Die Erstmusterprüfung deckt eine vollständige Reihe von physikalischen Eigenschaftstests für das erste Los ab. Die laufende Produktionslosprüfung verwendet einen reduzierten Satz – mindestens Härte, Zugfestigkeit und Druckverformungsrest – in einer definierten Häufigkeit.
Ihr Dokumentationspaket sollte ein Konformitätszertifikat, ein Materialzertifikat, einen Prüfbericht über physikalische Eigenschaften mit tatsächlichen Chargendaten, einen Maßprüfbericht und Prozessaufzeichnungen enthalten. Für Automobilanwendungen erweitert IATF 16949 die ISO 9001 um automobil-spezifische Anforderungen, einschließlich APQP, PPAP, FMEA und MSA.
Sie können viele Fehler mit einfachen Feldprüfungen erkennen, bevor die Laborprüfung beginnt. Drücken Sie Gummischläuche zusammen, um sicherzustellen, dass sich der Gummi fest, aber geschmeidig anfühlt. Achten Sie auf Abrieb, Ausbeulungen oder Schnitte – jedes davon bedeutet Ablehnung. Prüfen Sie flüssigkeits- und luftführende Teile auf Lecks. Untersuchen Sie Gummibuchsen von Stoßdämpfern auf Trockenfäule. Überprüfen Sie bei Gummibuchsen für Spurstangen, dass sie nicht gespalten oder geschnitten sind, und bestätigen Sie die ordnungsgemäße Schmierung.
Taktile Prüfungen offenbaren versteckte Probleme. Fühlen Sie, ob der Gummi steif ist und sich nicht leicht biegen lässt – dies signalisiert Verhärtung und Elastizitätsverlust. Drücken Sie auf weiche oder schwammige Bereiche, die auf interne Delaminierung hinweisen. Visuelle Anzeichen sind ebenfalls wichtig: Oberflächenrisse in der Nähe von Biegungen oder Klemmen bedeuten gealterten Gummi, Alligatorhaut-Muster deuten auf Ozonschäden hin, und ölige Rückstände oder Schwellungen weisen auf chemische Angriffe hin. Ein kollabierter unterer Kühlerschlauch hat möglicherweise keine innere Verstärkungsspirale. Bauen Sie diese Prüfungen in die Checkliste Ihres Einkäufers für jede eingehende Lieferung ein.
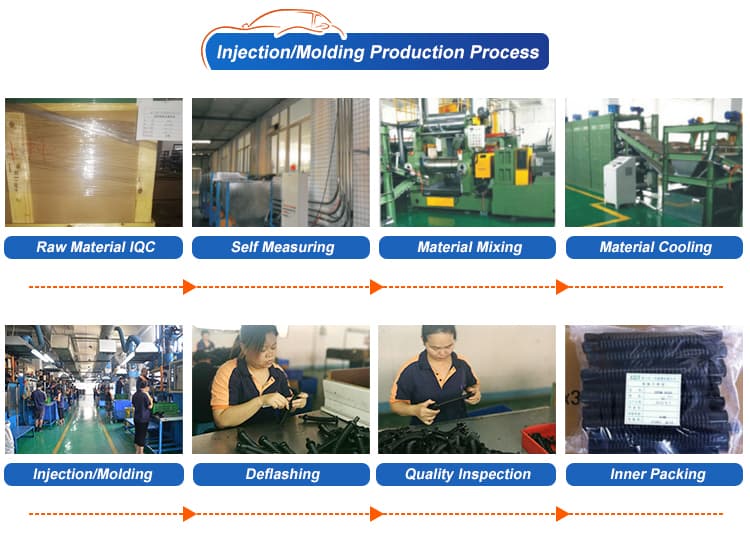
Ein qualifizierter Lieferant für Gummibuchsen muss seine Leistungsfähigkeit nachweisen, bevor Sie einen Auftrag vergeben. Ihre Qualifizierung für Lieferanten von Gummibuchsen in der Automobilindustrie sollte interne Haltbarkeitsprüfungen verifizieren, nicht nur ausgelagerte Berichte. Ein Lieferant, der seinen eigenen servohydraulischen Ermüdungsprüfstand mit mehrachsiger Belastung betreibt, kann eine Buchse über 500.000 Zyklen für Personenkraftwagen und 1.000.000 Zyklen für kommerzielle Anwendungen testen. Diese interne Kapazität verkürzt Feedbackschleifen und stärkt Ihren Qualifizierungsprozess.
Ihre Lieferantenqualifizierung muss eine gültige IATF 16949-Zertifizierung bestätigen, die die Produktkategorie und den Fertigungsstandort abdeckt. Die IATF 16949-Zertifizierung signalisiert PPAP-Fähigkeit, einschließlich PFMEA, Kontrollplan, MSA, SPC und einen Cpk von mindestens 1,33 für kritische Merkmale. ISO 9001 allein erfüllt nicht die sicherheitskritischen OEM-Anforderungen. Prüfen Sie für Qualität, Kapazität und NVH-Leistung Kapazität der Formpressen bei 120 % der Prognose und dokumentierte Werkzeugwartung.
Steifigkeit und dynamische Leistung entscheiden über den Fahrkomfort. Sie benötigen sowohl statische als auch dynamische Steifigkeitsprüfungen. Die statische Steifigkeit wird bei 0,01–0,1 Hz gemessen, während die dynamische Steifigkeit typischerweise bei 100 Hz gemessen wird. Das dynamische Steifigkeitsverhältnis (DSR) gibt an, wie viel Lärm die Buchse überträgt. Ein niedrigeres DSR von 1,2–1,6 isoliert Lärm gut. Ein höheres DSR von 1,8–2,5 kann Straßengeräusche in den Innenraum übertragen. Die korrekte statische Steifigkeit allein kann die NVH-Leistung nicht garantieren.
Verwenden Sie diese Checkliste bei jedem Audit zur Lieferantenqualifizierung:
| Audit-Bereich | Checklistenpunkte |
| Gummi-Metall-Verbindung | Destruktive Schältests (mindestens 3 pro Charge); visuelle und Ultraschallprüfung; definierter Reaktionsplan |
| Steifigkeit und NVH | Statische und dynamische Steifigkeitsprüfung; Berechnung des dynamischen Steifigkeitsverhältnisses |
| Haltbarkeitsvalidierung | 500.000 Zyklen für Aufhängungsbuchsen; 1.000.000+ für Schwerlastanwendungen; keine Ablösung der Verbindung; Steifigkeitsabnahme ≤20% |
| Korrosionsschutzn | 480 Stunden Salzsprühtest für Standardteile; 720–1000 Stunden für Premium-Plattformen |
| Produktionskapazität | Nennkapazität angepasst an OEE (70–85 %); Kapazitätsverpflichtungsschreiben |
Die Haltbarkeitsvalidierung muss mehrachsige Belastungen und realistische Umgebungsbedingungen beinhalten. Ihr Gummibuchsen-Lieferant sollte auch Salzsprühberichte von tatsächlichen Produktionsmustern vorlegen. Fordern Sie für Qualitätsmanagement- und Zertifizierungsprüfungen Aufzeichnungen über Rohmaterialien, Daten zu dynamischen Belastungstests, Torsionsprüfergebnisse, Härteprüfungen sowie Bewertungen zur Ozon- und Wärmealterung an. Ein Lieferant mit starken Haltbarkeitsprüfungen und Rückverfolgbarkeit schützt Ihr Programm vor Ausfällen in späten Phasen.
Ein niedriger Preis und eine saubere Oberfläche können Sie täuschen. Gummimischungen, Haftfestigkeit und Ermüdungsverhalten lassen sich nicht mit bloßem Auge beurteilen. Sie benötigen dokumentierte Prüfungen, um das zu bestätigen, was eine Sichtprüfung nicht zeigen kann.
Dokumentieren Sie Ihre Musterfreigabe als Mini-Vertrag. Spezifizieren Sie die genehmigten Eigenschaften, Produktionsbedingungen und die Konsequenzen, falls Massenteile nicht übereinstimmen. Fügen Sie eine Klausel hinzu, die den Lieferanten verpflichtet, Sie bei jeder Änderung einer Produktionsvariablen zu benachrichtigen. Betrachten Sie das freigegebene Muster nur als Machbarkeitsnachweis. Verlangen Sie den Nachweis, dass der Lieferant die Qualität über Schichten und Chargen hinweg wiederholen kann.
Die Übereinstimmung der Abmessungen bestätigt nicht die Qualität der Mischung oder der Haftung. Ein gutes Muster beweist nicht die Chargenkonsistenz. Ein niedriger Preis verbirgt oft Einsparungen bei der Materialqualität.
Ein Muster einer Stabilisatorstrebe kann Sicht- und Passformprüfungen bestehen. Das beweist jedoch nicht die Wiederholbarkeit für 100.000 Stück. Fordern Sie Chargenzertifikate und Daten zur Prozessfähigkeit an, bevor Sie die Massenlieferung freigeben.
Produktionsteile weichen von freigegebenen Mustern ab. Maschineneinstellungen verschieben sich, Materialchargen variieren und Werkzeuge verschleißen. Ihre Wareneingangsprüfung muss diese Abweichung erfassen. Verwenden Sie Chargenzertifikate, um jede Lieferung mit der Basislinie zu vergleichen.
Der Abbau von Gummi beginnt im Moment der Herstellung.EPDM-Gummi hat bei korrekter Lagerung typischerweise eine Haltbarkeit von 5 bis 10 Jahren. ARP 5316 regelt die Lagerung von Elastomer-Dichtungen, einschließlich Temperatur und Verpackung.
Oxidativer Abbau verursacht Kettenbrüche und zusätzliche Vernetzung, während die Migration von Weichmachern die Flexibilität verändert. Jede dieser Änderungen beeinflusst die Härte und den Druckverformungsrest. Eine statische Dichtung mit einem Druckverformungsrest von über 50 % verliert ihre Dichtkraft und versagt. Eine Buchse mit ausgehärtetem Gummi überträgt mehr Straßengeräusche. Dieselbe Buchse kann ihre Haftung zum Metallkern verlieren. Verschlissene Buchsen verschlechtern die Fahrhaltbarkeit schnell. Die Haltbarkeit der Mischung hängt von der Lagerhistorie ab, untersuchen Sie Gummibuchsen daher auf Oberflächenrisse.
Schreiben Sie das Produktionsdatum auf Ihre Prüfprotokolle. Wenn eine Charge jahrelang gelagert wurde, testen Sie die Härte vor der Freigabe. Einfache Prüfungen bei Ankunft schützen Ihre Linie vor frühen Ausfällen. Der Austausch einer defekten Buchse kostet mehr, als sie frühzeitig zu erkennen.
Prüfungen von Gummiteilen sind nicht nur Laboringenieuren vorbehalten. Sie sind ein praktisches Risikomanagement-Tool für jeden Einkäufer. Eine starke Qualifizierung schützt Ihre Produktionslinie.
Beginnen Sie mit einer Checkliste für Einkäufer. Fügen Sie Testdaten für Automobil-Gummiteile, Qualifizierungsunterlagen der Lieferanten und Ergebnisse der Wareneingangsprüfung hinzu. Fordern Sie dann bei Ihrem nächsten Einkauf Testdaten an. Überprüfen Sie Lieferantenzertifikate. Führen Sie grundlegende Sicht- und Tastprüfungen an jeder Buchse durch. Drücken Sie den Schlauch zusammen. Achten Sie auf Risse. Fühlen Sie nach Verhärtungen.
Ein qualifizierter Lieferant mit fundierten Tests teilt Daten bereitwillig. Bestätigen Sie, dass Ihr Buchsenlieferant interne Haltbarkeitstests durchführt. Verfolgen Sie die Härte und den Druckverformungsrest der Buchse.
Der Druckverformungsrest gemäß ASTM D395 ist am aussagekräftigsten. Eine Dichtung mit hohem Druckverformungsrest verliert ihre Kontaktkraft und wird undicht. Begrenzen Sie die bleibende Verformung auf maximal 25 %. Kombinieren Sie diesen Test mit Härtemessungen, um zu bestätigen, dass die Mischung unter realen Betriebsbedingungen abdichtet.
Prüfen Sie auf eine IATF 16949-Zertifizierung für den Fertigungsstandort. Bestätigen Sie, dass der Lieferant einen internen Haltbarkeitsprüfstand für 500.000 Zyklen für Personenkraftwagen betreibt. Fordern Sie Daten zur Schälfestigkeit gemäß ASTM D429 Methode B an. Achten Sie auf ein dynamisches Steifigkeitsverhältnis zwischen 1,2 und 1,6 für eine gute Geräuschisolierung.
Nein. Sichtprüfungen erfassen Oberflächenfehler wie Risse oder Grat. Sie können jedoch nicht die Festigkeit der Mischung, die Haftungsqualität oder den Druckverformungsrest offenbaren. Ein sauberes Muster kann nach thermischer Wechselbelastung dennoch versagen. Kombinieren Sie die Sichtprüfung immer mit dokumentierten Testdaten des Lieferanten.
Gummi baut sich ab dem Moment der Herstellung ab. EPDM hält bei korrekter Lagerung typischerweise 5 bis 10 Jahre. Oxidativer Abbau verändert Härte und Druckverformungsrest. Überprüfen Sie das Produktionsdatum jeder Charge. Testen Sie die Härte vor der Freigabe, wenn eine Lieferung jahrelang gelagert wurde.
Beginnen Sie mit einer AQL-Stichprobenprüfung basierend auf Chargengröße und Kritikalität des Teils. Ziehen Sie bei einer Charge von 3.201–10.000 Stück 200 zufällige Proben. Akzeptieren Sie nicht mehr als 10 Hauptfehler bei einem AQL von 2,5 %. Verlangen Sie ein Konformitätszertifikat, ein Materialzertifikat und einen Prüfbericht über die physikalischen Eigenschaften mit tatsächlichen Chargendaten.


 Onlineservice


