Ozonrisse, Druckverformungsrest, chemische Inkompatibilität, UV-Degradation und mechanische Ermüdung machen die meisten Fälle von Fehlerauswertungen bei Kfz-Gummiteilen aus. Diese fünf Versagensarten hinterlassen eindeutige Spuren. Die meisten vorzeitigen Ausfälle lassen sich auf eine Diskrepanz zwischen der Designabsicht und den realen Einsatzbedingungen zurückführen, nicht auf zufälliges Pech. Prävention ist eine Disziplin auf Herstellerseite. Die Einsätze stehen hoch: kostspielige Ausfallzeiten, Sicherheitsprobleme und Reputationsschäden durch unerwartete Elastomerdefekte. Ingenieure, die das Muster erkennen, lösen das Problem schneller. Dieser Artikel untersucht jeden Modus anhand seiner Symptome, Ursachen und Präventionsstrategien. Anschließend werden Fertigungsherausforderungen, ein Präventionsrahmen und die wahren Kosten billiger Gummiteile behandelt.
Die Fehlerauswertung bei Kfz-Gummiteilen führt die meisten Ausfälle von Gummiteilen auf eine einzige Ursache zurück: eine Diskrepanz zwischen der Designabsicht und den realen Bedingungen. Ingenieure spezifizieren ein Material für Nenntemperatur, Last und chemische Einwirkung. Das Fahrzeug erzeugt dann erhöhte Hitze, UV-Strahlung, Ozon, wiederholte Bewegungen und Flüssigkeiten, die in der Spezifikation nie vorgesehen waren. Ein Ausfall von Gummiteilen ist selten auf zufälliges Pech zurückzuführen. Die Annahme hinter dem Teil war falsch.
|
Fehlanpassungskategorie |
Designannahme |
Reale Bedingung |
Resultierendes Problem |
|---|---|---|---|
|
Umwelteinflüsse |
Ausgelegt für Nenntemperatur/UV/Ozon |
Erhöhte Hitze, UV-Strahlung und Ozon über den Lebenszyklus |
Druckverformungsrest, Rissbildung, Verlust der Dichtkraft |
|
Mechanische Belastung |
Kompression/Zug/Stoß innerhalb der Grenzen |
Langzeitbelastung, Überkompression, Stoß |
Permanente Verformung, abgeflachte Querschnitte, Leckagen |
|
Bewegung |
Als statischer Kontakt behandelt |
Wiederholtes Gleiten, Rollen, Reibung |
Abrieb, Materialverlust, reduzierte Leistung |
|
Chemische Einwirkung |
Kompatibel mit erwarteten Flüssigkeiten |
Öle, Lösungsmittel, Reinigungsmittel im Betrieb |
Quellung, Zersetzung, rapid Leistungsabfall |
|
Härtegrad |
Härte nach Annahme gewählt |
Tatsächliche Last und Dichtungsanforderung weichen ab |
Zu steif zum Abdichten oder zu weich, um die Form zu halten |
Die Folgen verschlimmern sich: Leckagen, Geräteschäden, Sicherheitsprobleme, Ausfallzeiten und Reputationsschäden. Zwei Praxisfälle verdeutlichen das Muster. Eine Geländefahrwerkbuchse fiel innerhalb von sechs Monaten aus, da Naturkautschuk auf ein kleineres Ölleck im Motorraum traf; das Gummi quoll auf und verlor die Vorspannung, was zu Lenkungsspiel führte. Eine ölbeständige EPDM/PU-Kombination hat das Problem behoben. Unabhängig davon brachte eine für eine längere Lebensdauer gewählte Stabilisatorbuchse mit 85 Shore A fast keine Dämpfung und verursachte innerhalb von 30.000 km Ermüdungsrisse in den Rahmenhalterungen; ein mehrschichtiges Design mit 70 Shore A stellte die normale Lebensdauer wieder her.
Fünf Versagensarten dominieren den Bereich, und jede hinterlässt erkennbare Spuren.
|
Modus |
Typisches Symptom |
Ursache |
|---|---|---|
|
Materialunverträglichkeit |
Härtung oder Rissbildung; Quellungen oder Erweichungen innerhalb von Wochen |
Elastomer nicht kompatibel mit Betriebstemperatur oder Medien |
|
Falsche Härte oder Kompression |
Lecks kurz nach der Installation; Dichtungen schwer zu installieren |
Shore-A-Härte nicht auf das Nutdesign abgestimmt |
|
Thermische Alterung |
Oberflächenrisse, Elastizitätsverlust im Laufe der Zeit |
Dauerbetrieb oberhalb der Temperaturgrenze des Materials |
|
Extrusion und Knabbern |
Ausgefranste, angefressene Kanten unter hohem Druck |
Druck drückt die Dichtung schneller in den Dichtspalt, als sie sich zurückbildet |
|
Chemischer Angriff |
Dichtung quillt auf, wird weich oder zersetzt sich |
Medienverträglichkeit bei der Spezifikation übersehen |
Diese Hauptursachen haben ein gemeinsames Thema: Elastomerphysik versus reale Belastung. Materialauswahl und Nutdesign entscheiden darüber, ob ein Dichtungsversagen auftritt. Spezifische Abschnitte unten untersuchen jeden Modus anhand von Symptomen, Ursachen und Prävention.
Ozonrisssbildung hinterlässt eine eindeutige Spur. Die Risse verlaufen im rechten Winkel zur Dehnungsachse, sodass ein gebogener Gummischlauch Risse an seinem Umfang aufweist. Sie beginnen an exponierten Oberflächen und wachsen nach innen, bis sie die Wand von Dichtungen oder Schläuchen durchdringen. Die Rissdichte steigt mit der Ozonkonzentration, und scharfe Ecken wirken als Initiierungsstellen, da sich dort die Spannung konzentriert.
Die Chemie erklärt die Beschädigung. Ozon greift Doppelbindungen in anfälligen Elastomeren wie Naturkautschuk, SBR und Nitrilkautschuk an. Diese Ozonolyse spaltet die Polymerkette, und das Molekulargewicht sinkt drastisch, bis das Material an Festigkeit verliert. Ozonquellen umfassen elektrische Entladungen, Corona-Entladungen, statische Elektrizität in Kompressoren und photochemischen Smog. Frisch freigelegte Rissoberflächen sind dann weiteren Angriffen ausgesetzt, sodass der Riss stetig wächst, bis das Bauteil versagt.
|
Aspekt |
Detail |
|---|---|
|
Rissausrichtung |
Rechte Winkel zur Dehnungsachse |
|
Risswachstum |
Von der Oberfläche nach innen, die Wand durchdringend |
|
Gefährdete Elastomere |
NR, SBR, NBR, Polybutadien |
|
Häufige Ozonquellen |
Elektrische Entladung, Smog, statische Elektrizität |
Hersteller integrieren Ozonbeständigkeit von Anfang an in die Mischung. Polymerblends sind ein Weg: NBR-PVC-Polyblends mit 20–60 phr hochmolekularem PVC widerstehen über 1000 Stunden Ozonbelastung bei 40 °C und 50 pphm ohne Rissbildung. NBR-EPDM-Blends mit Verträglichkeitsvermittlern erreichen unter denselben Bedingungen über 800 Stunden.
Additive bilden die zweite Verteidigungslinie. Antiozonantien wie p-Phenylendiaminderivate mit 0,5–5 phr wirken als Opferfänger, obwohl ihre Wirkung nach 6–18 Monaten nachlässt. Paraffinwachs mit 0,3–10 phr migriert an die Oberfläche und bildet eine physikalische Barriere. Peroxidvulkanisation erzeugt C–C-Bindungen, die Ozon besser widerstehen als Schwefelvernetzungen. Die richtige Mischung sorgt für eine vollständige Dispersion, und Ozonkammertests bestätigen die Leistung vor der Freigabe. Jedes ungesättigte Kautschukmaterial bleibt anfällig, sodass die Zuverlässigkeit der Dichtung von einer ganzheitlichen Präventionskonstruktion abhängt, anstatt sich auf ein einziges Additiv zu verlassen.
Druckverformungsrest ist ein permanenter Verlust der Rückstellkraft nach einer Betriebszeit. Hitze, Zeit, Chemie und zu starke Verformung treiben diese Veränderung voran. Eine Dichtung mit hohem Druckverformungsrest kann äußerlich in Ordnung wirken. Sie drückt sich jedoch nicht mehr zurück und behält ihre Form nicht, sodass später Undichtigkeiten auftreten.
|
Kategorie |
Details |
|---|---|
|
Symptome |
Flacher oder verformter Querschnitt; keine Rückfederung; Leckagen und Dichtungsausfall |
|
Hauptursachen |
Lange Kompressionszeit; hohe Hitze; chemische Einwirkung; weiches oder elastizitätsschwaches Material; Überkompression; Alterung |
|
Temperatureinfluss |
Hitze beschleunigt den Elastizitätsverlust; extreme Kälte verursacht Schrumpfung und Sprödigkeit |
|
Zeiteinfluss |
Langzeitbelastung übersteigt die Elastizitätsgrenze und verursacht dauerhafte Verformung |
Kälteschrumpfung kann Leckpfade öffnen, die nach dem Erwärmen der Dichtung bestehen bleiben. Hitze härtet den Gummi aus und verändert den Einbauraum. Beide Effekte erhöhen das Ausfallrisiko.
Die Wahl des Vernetzungssystems ist entscheidend. Die konventionelle Schwefelvernetzung erzeugt polysulfidische Quervernetzungen, die sich unter Last umlagern. Die Peroxidvernetzung ergibt stabile Kohlenstoff-Kohlenstoff-Quervernetzungen. Die Vernetzungsdichte muss ausbalanciert sein: Zu wenig ermöglicht viskoses Fließen, zu viel blockiert die elastische Rückfederung. Stabilisatoren schützen vor oxidativer und thermischer Alterung. Kompatible Weichmacher erhalten die Flexibilität, ohne den Druckverformungsrest zu erhöhen. Polymermischungen wie NBR mit PVC oder EPDM können die Rückfederung verbessern, wenn das Mischungsverhältnis stimmt.
Die Materialqualität setzt die Obergrenze. Premium-Spezialmischungen können durch kontrolliertes Molekulargewicht und optimierte Peroxidvernetzung einen Druckverformungsrest von unter 20 % nach 70 h bei 125 °C erreichen, während Hochleistungsgüter niedrige Werte von unter 25 % nach 70 h bei 125 °C bei kontinuierlicher Hitzebeständigkeit bis zu 150 °C beibehalten. FKM- und Silikongüter halten niedrige Druckverformungsreste über 200 °C aufrecht. Härten von 40 bis 90 Shore A decken die meisten Dichtungsaufgaben ab. Dichtungen mit geringem Druckverformungsrest, die korrekte Nutgestaltung und eine kontrollierte Pressung bewahren zusammen die Dichtkraft über die gesamte Lebensdauer.
Chemische Inkompatibilität zeigt sich als Quellung, Erweichung, Verhärtung oder Rissbildung. Eine Dichtung kann im Betrieb merklich wachsen und ihren Halt auf der Dichtfläche verlieren. Absorbiertes Fluid wäscht Additive heraus und schwächt das Material weiter. Diese Veränderungen führen zu Dichtungsleckagen, die Wochen nach der Installation auftreten, nicht im Moment der Montage.
Der Mechanismus ist eine Löslichkeits-Inkompatibilität. Ein Betriebsfluid, das dem Elastomere chemisch ähnlich ist, in Polarität und Löslichkeitsparameter nahe liegt, absorbiert in das Netzwerk und drückt die Polymerketten auseinander. Unpolare Elastomere quellen in unpolaren Fluiden, und polare Elastomere widerstehen ihnen. Prozessfaktoren wie unzureichende Vernetzung oder schlechte Dispersion erhöhen die Aufnahme, aber sie modulieren nur das Ausmaß. Sie können eine grundsätzlich inkompatible Materialwahl nicht retten.
|
Elastomer |
Im Allgemeinen kompatibel mit |
Im Allgemeinen inkompatibel mit |
|---|---|---|
|
EPDM |
Heißwasser, Dampf |
Öle und Kraftstoffe auf Erdölbasis |
|
NBR |
Öle, Kraftstoffe, Fette |
Starke Oxidationsmittel, Ketone, Bremsflüssigkeiten |
|
VMQ (Silikon) |
Heißluft, Wasser, Witterung |
Kraftstoffe, konzentrierte Lösungsmittel |
|
FKM |
Breites Spektrum an Ölen, Kraftstoffen, hoher Hitze |
Einige Qualitäten empfindlich gegenüber Aminen, Ketonen, Heißwasser |
Erhöhte Temperatur beschleunigt diese Reaktionen. Über 400 °F weichen herkömmliche FKMs im Aminbetrieb auf und bilden Blasen. Ein Raffinerie-Amin-Regenerator zeigte nach 300 Stunden Verhärtung und Rissbildung; eine explosionsdruckfeste FKM-Qualität verdoppelte das Wartungsintervall. Ein Laugenwaschsystem ließ EPDM-Dichtungen nach 48 Stunden bei 230 °F um etwa 20 % quellen, und ein Wechsel zu Aflas® verlängerte die Lebensdauer um das Vierfache.
Die Prävention beginnt mit der Überprüfung der Fluidkompatibilität in der Entwurfsphase. Ingenieure listen jedes Medium auf, mit dem das Teil in Berührung kommt, einschließlich Reinigern und temporären Fluiden, und stimmen das Elastomer dann auf diese Liste ab. NBR eignet sich für Öle, versagt jedoch in Bremsflüssigkeit. EPDM verträgt Dampf, baut sich aber in Kraftstoff ab. FKM deckt ein breites Spektrum ab, mit qualitätsspezifischen Grenzen.
Validierung bestätigt die Wahl. Eintauchtests im tatsächlichen Betriebsfluid bei Betriebstemperatur offenbaren Quellung und Härteänderung, bevor die Produktion beginnt. Lieferanten sollten Testdaten bereitstellen, nicht nur ein Materialdatenblatt. Die korrekte Nutgestaltung und eine kontrollierte Pressung erhalten die Dichtkraft aufrecht, selbst wenn eine leichte Quellung auftritt. Eine reine Materialänderung kann einen auf chemischem Angriff beruhenden Ausfall nicht beheben; die Spezifikation muss sich mit ändern.
Sonnenlicht baut Gummi zuerst an der Oberfläche ab. Ultraviolettstrahlung trägt genügend Energie in sich, um Polymerketten zu spalten, und Sauerstoff schließt sich der Reaktion an, um Photooxidation zu bilden. Der Schaden zeigt sich als Kreiden, Ausbleichen der Farbe, feine Oberflächenrisse und eine stumpfe, gehärtete Haut. Risse breiten sich dann nach innen aus und verringern die Elastizität. Äußere Verkleidungen, Dichtungen und Schläuche, die in der Nähe von Glas montiert sind, sind der stärksten Umweltbelastung ausgesetzt, und Innenteile in der Nähe von Fenstern bleichen ebenfalls aus und altern.
Die Hauptursache ist Energieabsorption ohne Abwehr. Doppelbindungen und andere Chromophore im Polymer absorbieren UV-Licht und starten radikalische Kettenreaktionen. Kettenspaltung erweicht das Material, während die Vernetzung es härtet, sodass Oberfläche und Kern mit unterschiedlichen Raten altern. Hitze und Sauerstoff beschleunigen den Prozess. Ein für den Schatten ausgelegtes Teil kann in direkter Sonne versagen, und diese Diskrepanz zwischen Designabsicht und realen Bedingungen treibt die meisten UV-bedingten Ausfälle voran.
Hersteller mischen UV-Schutzmittel direkt in den Kautschuk, anstatt sich auf einen einzigen Zusatzstoff zu verlassen. Gehinderte Amin-Lichtschutzmittel, Benzotriazole und Benzophenone absorbieren oder schirmen UV-Strahlung ab und blockieren Kettenabbau, Vernetzung, Verfärbung sowie den Verlust mechanischer Eigenschaften. Primäre und sekundäre Antioxidantien arbeiten mit ihnen zusammen, um Freie-Radikal-Reaktionen zu unterbrechen. Ruß und spezialisierte Pigmente wirken als Verstärkungsfüllstoffe und UV-Abschirmmittel; Partikelgröße, Oberfläche und Dispersionsqualität beeinflussen dabei die Leistung.
Oberflächen- und polymerbasierte Methoden bieten zusätzlichen Schutz:
Eine maßgeschneiderte Stabilisierung zahlt sich in anspruchsvollen Anwendungen aus. Ein für Kfz-Scheinwerferlinsen entwickelter, maßgeschneiderter UV-Stabilisator verlängert die Klarheit der Linse um 50 % länger als Standardoptionen und hält heute 70 % des Marktes für UV-Stabilisatoren für Kfz-Scheinwerfer. Dieses Ergebnis zeigt, wie das Anpassen des Stabilisatorpakets an das Bauteil und dessen Belastungsprofil die Dichtungsleistung über die gesamte Lebensdauer schützt.
Wiederholte Lastwechsel treiben die mechanische Ermüdung voran. Ein Bauteil biegt, komprimiert oder dehnt sich im Betrieb tausende Male. Kleine Risse bilden sich an Spannungskonzentrationen und wachsen dann, bis das Material reißt. Zu den Symptomen gehören Oberflächenkrakele, Ausbrüche an Kanten und ein schleichender Verlust der Elastizität. Dynamische Dichtungen und Motorlager zeigen dieses Muster oft, bevor ein sichtbarer Ausfall auftritt.
Die Ursachen sind eine Kombination aus zyklischer Last, ungünstiger Geometrie und Wärmeentwicklung. Scharfe Kanten und Unterarbeitungen konzentrieren die Spannung. Übermäßige Kompression erhöht die innere Dehnung bei jedem Zyklus. Das Biegen erzeugt zudem Wärme, und erhöhte Temperaturen beschleunigen das Risswachstum. Abrieb und Verschleiß durch Schmutz, Gleitkontakt oder raue Gegenflächen tragen Material ab und verkürzen die Rissinitiierungsphase. Ein für den statischen Betrieb ausgelegtes Bauteil übersteht keine dynamische Anwendung.
Konstrukteure reduzieren zunächst die Spannungskonzentration. Großzügige Radien, glatte Übergänge und korrekte Nutenabmessungen verteilen die Last. Die Materialauswahl folgt darauf: Ermüdungsbeständige Mischungen mit ausgewogener Vernetzungsdichte widerstehen dem Risswachstum. Verstärkung und geeignete Härte halten das Bauteil unter wiederholter Durchbiegung stabil. Die Validierung durch dynamische Tests bestätigt das Design vor der Produktion.
Produktionskontrollen schützen die Designabsicht. Konsistentes Mischen, kontrollierte Vulkanisation und enge Maßtoleranzen verhindern Schwachstellen. Saubere Formen vermeiden Oberflächenfehler, die Risse säen. Richtige Installationsanweisungen reduzieren Überkompression und Fehlausrichtung im Feld. Gemeinsam verlängern diese Maßnahmen die Lebensdauer und schützen die Dichtungsleistung über das gesamte Fahrzeugleben hinweg.
Extrusionsfehler deuten oft auf Probleme mit der Compound-Rheologie hin und nicht auf Maschinenfehler. Haifischhaut zeigt sich als feine, gleichmäßige Oberflächenrauheit, die durch elastische Instabilität am Düsenaustritt verursacht wird. Großer Schmelzbruch erzeugt chaotisches Oberflächenversagen bei hohen Scherraten. Die Schwankung der Düsenaufweitung spiegelt chargenübergreifende Elastizitätsunterschiede wider und führt zu Maßabweichungen. Vulkanisationsprobleme gehören zu den kostspieligsten Problemen bei der Herstellung von Gummiteilen. Anbrennen (Scorch) verkürzt die t10-Zeit und erzeugt Fließmarken oder unvollständige Formfüllungen. Untervulkanisation hinterlässt eine geringe Härte und einen niedrigen Modul. Übervulkanisation oder Reversion verschlechtert die physikalischen Eigenschaften. Blasenbildung und Porosität erzeugen strukturelle Defekte, die zum Ausfall im Betrieb führen.
Diagnostiker bestätigen vor dem Einstellen des Extruders, dass der Defekt materialbedingt ist. Ein Frequenzsweep, der G' mit dem Ausgangswert vergleicht, offenbart einen verschobenen Modul. Vulkanisationskurven dienen als Hauptdiagnosemittel: Ein verkürztes t10 signalisiert Anbrennen, ein abfallendes Plateau nach MH signalisiert Reversion und t90 bestätigt die optimale Vulkanisation.
Inkonsistente Kummimischungen und Probleme mit Maßtoleranzen und Passung bilden vorgelagerte Ursachen für Feldausfälle bei Gummikomponenten. Ungleichmäßige Wärmeverteilung während der Vulkanisation erzeugt thermische Gradienten und anhaltende Eigenspannungen. Verlängerte Fließwege verursachen Schwankungen in Dichte, Vulkanisationsgeschwindigkeiten und Füllstoffverteilung. Unzureichendes Formendesign führt direkt zum Verzug des Bauteils. Diese Herausforderungen bei der Herstellung von Gummiteilen erfordern eine strenge Prozesskontrolle. Die Maßtoleranz für große Gummikomponenten liegt zwischen ±0,5 % und ±2,0 % des Nennwerts, wobei die Oberflächenebenheitsabweichung 0,1–0,3 mm pro 100 mm nicht überschreitet. Die Konsistenz der Shore-Härte hält sich innerhalb von ±5 Shore-A-Einheiten. Toleranzabweichungen beeinträchtigen die Dichtungsleistung und die Austauschbarkeit, sodass selbst kleine Maßabweichungen bei Gummiteilen zu Leckagen oder Systemausfällen führen können.
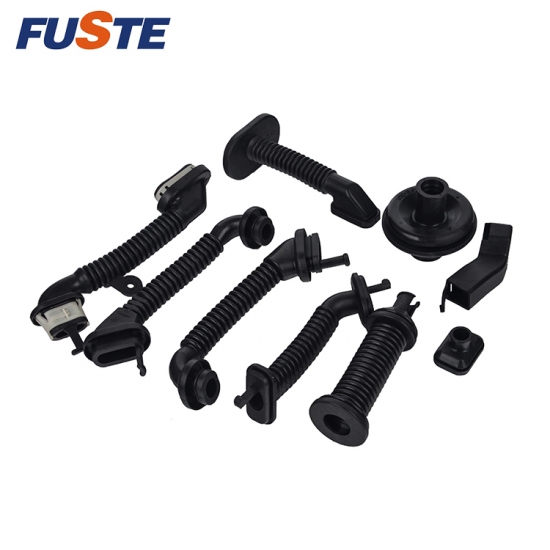
Die Prävention beginnt am Reißbrett. Ingenieure führen jeden Ausfall auf Druck, Hitze, chemische Einwirkung oder Installationsfehler zurück. Eine strukturierte Sichtprüfung verknüpft Schadensmuster wie bleibende Verformung (Compression Set), Extrusion, chemischen Angriff und thermische Degradation mit ihrer Ursache. Die Designprüfung untersucht dann Betriebsbedingungen, Installationspraxis, Materialwahl und Maßtoleranzen zusammen. Die Geometrie ist genauso wichtig wie die Gummimischung. Nutiefe und -breite, Dichtspalte unter Druck und die Oberflächenbeschaffenheit der Gegenfläche bestimmen die Lebensdauer. Selbst ein korrektes Material versagt, wenn die Maßhaltigkeit unzureichend ist.
Der Materialauswahlprozess stimmt das Elastomer auf die Umgebung und den Betriebszyklus ab. Medienbeständigkeit, Temperaturextreme, langfristiges Kompressionsverhalten und Alterungseigenschaften bestimmen die Wahl. Eine alleinige Diskrepanz bei Härteprüfern/Härte kann zu Leckagen oder schlechter Dämpfung führen, weshalb die Härte der tatsächlichen Last und dem Dichtungsbedarf folgen muss. Die folgende Tabelle fasst gängige Optionen zusammen.
|
Elastomer |
Temperaturbereich |
Hauptbeständigkeit |
Typische Anwendungen |
|---|---|---|---|
|
NR |
-50 °C bis +70 °C langfristig |
Hohe Zug- und Reißfestigkeit, Elastizität; schlechte Öl- und Ozonbeständigkeit |
Vibrationslager, Federn, Lager |
|
EPDM |
-40 °C bis +150 °C peroxidvernetzt |
Hervorragende Beständigkeit gegen Witterung, Ozon und Chemikalien; unvereinbar mit Mineralölen und Kraftstoffen |
Fensterdichtungen, Schläuche, O-Ringe, Dichtungen |
|
NBR |
-40 °C bis +120 °C |
Gute Öl- und Kraftstoffbeständigkeit; begrenzte Ozon- und Witterungsbeständigkeit |
Dichtungen, Dichtringe, Schläuche |
|
HNBR |
Bis zu 150°C |
Hervorragende Hitze- und Ozonbeständigkeit, bester Druckverformungsrest |
Dichtungen, die Hitze- und Medienbeständigkeit erfordern |
|
Silikon |
Dauereinsatz bis 200°C |
Hervorragende Ozon- und Witterungsbeständigkeit; geringe Reißfestigkeit |
Elektrische Isolierung, statische Dichtungen |
|
ACM |
150°C typisch |
Ausgezeichnete Hitze- und Ölbeständigkeit; schlechte Wasserbeständigkeit |
Hitze- und Öl-Anwendungen |
|
CSM |
Trockene Hitze bis 150°C |
Ausgezeichnete Ozon- und Witterungsbeständigkeit; schlechter Druckverformungsrest |
Witterungsbeständige Schläuche, Membranen |
|
ECO |
-40°C bis +120°C |
Beständig gegen Hitze, Öle, Ozon; ungeeignet für Wasser und Dampf |
Dichtungen, Flachdichtungen, Membranen |
|
FKM |
-30°C bis 200°C |
Hervorragende Hitze-, Ozon- und Chemikalienbeständigkeit |
Wellendichtringe, O-Ringe, Dichtungen |
Die Validierung bestätigt die Auswahl. Strenge Tests bilden reale Einsatzbedingungen nach: Druck, Temperatur und repräsentative Medien. Ingenieure messen Querschnitte und Kompression im Vergleich zum Entwurf und wenden vor der Freigabe Annahmekriterien an. Fehler bereits in dieser Phase auszuschließen, kostet weitaus weniger als ein Rückruf vor Ort.
Produktionskontrollen übertragen das Design auf jede einzelne Einheit. Ein TS16949-Qualitätssystem steuert den Prozess, und die Produkte entsprechen den Standards ASTM, SAE, DIN und JIS. ROHS-, REACH- und FDA-Zertifizierungen decken beschränkte Substanzen und den Lebensmittelkontakt ab. Qualitätskontrolle und Tests überprüfen die Chargenkonsistenz, den Vulkanisationsgrad und die Abmessungen vor dem Versand.
Fuste veranschaulicht, wie ein Hersteller die Fehleranalyse von Autoreifen und -gummis in seinen Prozess integriert. Das im Jahr 2004 gegründete Unternehmen betreibt eine 20.000 Quadratmeter große Fabrik mit einer Jahreskapazität von über 5.000 Tonnen. Seine Dienstleistungen umfassen Formulierungdesign, Formenbau und Endproduktion. Diese Integration unterstützt einen Präventionsrahmen, bei dem Materialauswahl, Werkzeugbau und Prozesskontrolle einander verstärken. Käufer, die Testdaten und Prozessaudits fordern, schließen den Kreis bei Gummiteilfehlern.
Ein niedriger Stückpreis kaschiert die wahren Kosten von Gummiteilen. Billige Mischungen lassen oft Stabilisatoren, Vulkanisationskontrollen und Materialqualitäten vermissen, die den vorzeitigen Ausfall von Gummiteilen verhindern. Das Teil besteht möglicherweise die Eingangsprüfung und versagt dennoch im Feldeinsatz. Jeder Garantieanspruch bringt dann Ersatzkosten, Arbeitsaufwand und administrativen Gemeinaufwand mit sich. Ausfallzeiten schlagen zusätzlich zu Buche. Ein stillstehendes Fahrzeug oder eine wegen einer defekten Dichtung angehaltene Fertigungslinie kostet weit mehr als die Preisdifferenz pro Teil. Wiederholte Reklamationen schädigen zudem die Marke. Käufer erinnern sich an Lecks und Ausfälle noch lange, nachdem sie die Rechnung vergessen haben. Die Fehleranalyse bei Gummiteilen in der Automobilindustrie führt solche Vorfälle meist auf eine Beschaffungsentscheidung und nicht auf einen zufälligen Defekt zurück. Das billigste Teil wird zum teuersten, sobald ein Ausfall ins Spiel kommt.
Beschaffungsteams können Lieferanten anhand direkter Fragen zu Material und Prozess überprüfen. Die folgende Tabelle führt die Kernbereiche auf, die es zu hinterfragen gilt.
|
Bewertungsbereich |
Frage an den Lieferanten |
Warum es wichtig ist |
|---|---|---|
|
Materialgüte |
Welche Gummisorte ist spezifiziert und können Sie das Materialdatenblatt zur Verfügung stellen? |
Substitutionen können Haltbarkeit und Geräuschverhalten verändern. |
|
Struktur |
Handelt es sich bei dem Teil um einen Buchsentyp, einen Kugelgelenktyp oder eine Mischstruktur? |
Unterschiedliche Strukturen erzeugen unterschiedliche Bewegungs- und Verschleißrisiken. |
|
Haftungskontrolle |
Wie wird die Metall-Gummi-Verbindung kontrolliert und verifiziert? |
Eine schwache Haftung kann zu Grenzflächenversagen und frühzeitiger Lockerung führen. |
|
Oberflächenbehandlung |
Welches Reinigungs-, Kugelstrahl-, Phosphatierungs- oder Beschichtungsverfahren wird angewendet? |
Eine schlechte Vorbereitung verringert die Haftung und Korrosionsbeständigkeit. |
|
Ermüdungstestdaten |
Welche Last, welcher Winkel, welche Frequenz, welche Zyklenzahl und welche Temperatur wurden verwendet? |
Ein Ergebnis ist nur dann nützlich, wenn die Testbedingungen der Anwendung entsprechen. |
|
Prüfung |
Welche Maße und Funktionen werden online überprüft? |
Prüfungslücken erlauben Chargendrift. |
|
Rückverfolgbarkeit |
Können Sie Material-, Prozess- und Prüfdaten chargenbezogen zurückverfolgen? |
Die Rückverfolgbarkeit verkürzt die Untersuchungszeit bei auftretenden Problemen. |
Lieferanten sollten außerdem die Fertigungskapazität über das Mischen, die Metallvorbereitung, den Klebstoffauftrag, die Vulkanisation, das Besäumen und die Endprüfung hinweg bestätigen. Die Disziplin der Qualitätskontrolle ist ebenso wichtig. Käufer sollten Vernetzungskurvendaten, Härteprüfberichte, Aufzeichnungen zur Oberflächenbehandlung und Berichte über Korrekturmaßnahmen anfordern. Jede Änderung von Materialgüte, Rezeptur, Werkzeugen oder Produktionsstandort sollte einer schriftlichen Genehmigung unterliegen. Diese Prüfungen machen aus einer Bestellung eine kontrollierte Qualitätsvereinbarung.
Ozonrissbildung, bleibende Verformung, chemische Inkompatibilität, UV-Degradation und mechanische Ermüdung lassen sich jeweils auf eine vermeidbare Ursache zurückführen. Materialunverträglichkeiten, falsche Härte und übersehene Einsatzbedingungen treiben diese Ausfälle voran. Prävention funktioniert als System. Designprüfung, Materialvalidierung und Prozesskontrolle müssen sich gegenseitig verstärken. Ingenieure sollten anerkannte Normen spezifizieren und Testdaten fordern. Beschaffungsteams sollten Lieferantenprozesse auditieren und die Chargenrückverfolgbarkeit verlangen. Kein einzelner Fix ersetzt diese Disziplin. Die Analyse von Autogummiausfällen belohnt Hersteller, die sie in ihre Qualitätssysteme integrieren.Fuste, gegründet 2004, integriert Formeldesign, Formenbau und Produktion unter einem Dach. Diese Struktur macht Prävention zur täglichen Praxis.
Das Schadensmuster liefert die Antwort. Risse im rechten Winkel zur Dehnung deuten auf Ozon hin. Ein abgeflachter Querschnitt signalisiert bleibende Verformung. Quellung oder Erweichung weist auf einen chemischen Angriff hin. Kreidung und Oberflächenrisse legen UV-Exposition nahe. Haarrisse und ausgebrochene Kanten offenbaren mechanische Ermüdung. Jedes Muster lässt sich auf eine spezifische Grundursache zurückführen.
Nein. Antiozonantien erschöpfen sich mit der Zeit, und Wachsbarrieren nutzen sich ab. Dauerhafter Schutz kombiniert Polymermischung, Additivpakete und Peroxidvernetzung. Ungesättigter Kautschuk bleibt unabhängig davon anfällig. Hersteller validieren die gesamte Mischung vor der Freigabe in Ozonkammertests.
Geometrie und Prozess entscheiden oft über das Ergebnis. Scharfe Ecken konzentrieren Spannungen. Übermäßige Kompression erhöht die innere Beanspruchung. Schlechte Aushärtungskontrolle hinterlässt Schwachstellen. Eine korrekte Mischung kann ein fehlerhaftes Nutdesign oder eine inkonsistente Produktion nicht ausgleichen. Designprüfung und Prozesskontrolle müssen die Materialauswahl verstärken.
Käufer sollten Materialdatenblätter, Eintauch- und Ermüdungstestdaten sowie Vernetzungsaufzeichnungen anfordern. Sie sollten die Einhaltung der Normen ASTM, SAE, DIN und JIS sowie gegebenenfalls ROHS-, REACH- und FDA-Zertifizierungen bestätigen. Jede Änderung von Rezeptur, Werkzeugen oder Produktionsstandort sollte einer schriftlichen Genehmigung unterliegen.
Ja. Eine Durometer-Unstimmigkeit allein verursacht Lecks oder eine schlechte Dämpfung. Ein zu steifes Teil kann nicht abdichten; ein zu weiches Teil kann die Form nicht halten. Hersteller bieten Härten von 20A bis 80A Shore an, und die Spezifikation muss der tatsächlichen Last und dem Dichtungsbedarf folgen.


 Onlineservice


