Kautschukmischungen spielen eine unverzichtbare Rolle in modernen Fahrzeugarchitekturen und dienen als sicherheitskritische Barrieren für die Flüssigkeitsabdichtung, Umgebungsabdichtung, Schalldämpfung und Schwingungsisolation. Von Kühlmittelleitungen im Motorraum und Antriebsstraglagern bis hin zu Karosseriedichtungen und Hochvoltbatteriegehäusen bestimmen die Rezepturentwicklungen direkt die Haltbarkeit des Fahrzeugs, den Fahrkomfort und die Einhaltung gesetzlicher Vorschriften. Eine unter extremen automobilen Betriebsbedingungen suboptimal funktionierende Mischung birgt das Risiko vorzeitiger Versprödung, Rissbildung, chemischer Extraktion oder des Versagens bei Druckverformung – was zu kostspieligen Garantieansprüchen und potenziellen Rückrufaktionen führen kann.
Für Automobil-Konstruktionsingenieure und Kautschukmischer stellt die Materialentwicklung einen fortlaufenden technischen Kompromiss dar. Rezepturverantwortliche müssen konsequent strenge physikalische Leistungsspezifikationen erfüllen und gleichzeitig die Rohstoffkosten kontrollieren, die Verarbeitbarkeit von Charge zu Charge aufrechterhalten und immer strengere globale Umweltrichtlinien einhalten.
Dieser umfassende technische Leitfaden beschreibt den vollständigen Lebenszyklus der Mischungsentwicklung – von der Auswahl des Basispolymers und den Wechselwirkungen zwischen Füllstoff und Weichmacher bis hin zur Vernetzungskinetik, Finite-Elemente-Simulation und Produktionsskalierbarkeit.
Die Entwicklung von Kautschukmischungen beginnt mit der Qualifizierung des Basispolymer-Grundgerüsts im Hinblick auf Betriebsumgebungen, Flüssigkeitseinwirkung und OEM-technische Spezifikationen (wie SAE J200, ASTM D2000, VDA 675 und GMW3232).
EPDM dient als Standardelastomer für Außendichtungen, Fensterdichtungen, HLK-Kanäle und Kühlerkühlmittelschläuche. Sein vollständig gesättigtes Kohlenwasserstoff-Grundgerüst verleiht ihm eine außergewöhnliche Beständigkeit gegen Ozon, UV-Strahlung, thermische Oxidation und Witterungseinflüsse. In beschleunigten Alterungstests überstehen ordnungsgemäß formulierte EPDM-Wetterdichtungen 500 Stunden Ozonbelastung ohne Mikrorissbildung. EPDM behält eine hohe Flexibilität im Bereich von -40 °C bis +150 °C bei. Seine unpolare Struktur macht es jedoch anfällig für das Aufquellen in auf Erdöl basierenden Ölen, Kraftstoffen und Kohlenwasserstofffetten.
Nitrilkautschuk bietet aufgrund seines polaren Acrylnitrilgehalts (ACN) eine hervorragende Beständigkeit gegen Mineralöle, Hydraulikflüssigkeiten und Kraftstoffe. Durch die Abstimmung des ACN-Gehalts (typischerweise 18 % bis 50 %) können Formulierer das Quellungsverhalten in Kraftstoffen mit der Tieftemperatur-Glasübergangstemperatur (Tg) ins Gleichgewicht bringen. Bei extremen Beanspruchungen im Bereich der dynamischen Antriebsstrangabdichtung, Zahnriemen und aggressiven Kraftstoffsystemen eliminiert hydrierter Nitrilkautschuk (HNBR) die Ungesättigtheit des Grundgerüsts, erhöht die kontinuierlichen Betriebsschwellen auf 150 °C und steigert gleichzeitig die Abriebfestigkeit.
FKM-Mischungen werden für extreme Umgebungen spezifiziert, einschließlich Kurbelwellendichtringen, O-Ringen für Kraftstoffeinspritzdüsen und Turboladerschnittstellen, bei denen die Temperaturen 200 °C überschreiten und gleichzeitig synthetischen Schmiermitteln, sauberen Blow-by-Gasen und aggressiven Biokraftstoffen ausgesetzt sind.
Silikone zeichnen sich durch extreme Temperaturen (-60 °C bis +200 °C) bei minimalem Druckverformungsrest aus, wodurch sie ideal für Automobil-Beleuchtungsdichtungen, elektronisches Vergussmaterial und Turbolader-Verbindungsstücke sind. Fluorsilikone bieten zusätzliche Lösungsmittelbeständigkeit für spezielle Kraftstoff- und Dampfmanagementanwendungen.
Füllstoffe machen einen wesentlichen Volumenanteil jeder technischen Kautschukmischung aus und bestimmen direkt Härte, Zugfestigkeit, Reißfestigkeit und dynamische Steifigkeit.
|
Leistungseigenschaft |
Hochstrukturierter Ruß (z. B. N330/N550) |
Silan-gekoppelte, gefällte Kieselsäure |
|---|---|---|
|
Anfänglicher Speichermodul |
Höher |
Mäßig |
|
Payne-Effekt (Dehnungsempfindlichkeit) |
Ausgeprägt |
Deutlich niedriger |
|
Hysterese & Wärmeentwicklung (ASTM D623) |
~2xHöher |
Gering / Optimiert |
|
Nasshaftung / Dynamische Traktion |
Moderat |
Überlegen |
|
Ableitfähigkeit und Leitfähigkeit |
Von Natur aus leitfähig |
Nichtleitend (Isolierend) |
Weichmacher senken die Viskosität der Mischung, erleichtern die Füllstoffdispersion beim internen Mischen, senken die Glasübergangstemperaturen und verbessern das Extrusionsverhalten. In Automobilanwendungen wird die Auswahl der Weichmacher durch langfristige Haltbarkeit und Sicherheitsstandards für die Fahrgassgastkabine eingeschränkt:
Die Vernetzungsdichte und die chemische Bindungsstruktur bestimmen, ob sich ein vulkanisiertes Elastomere elastisch verhält oder unter Klemmlast eine bleibende plastische Verformung erleidet:
|
Kriterien |
Schwefelvulkanisationssystem |
Organisches Peroxidsystem |
|---|---|---|
|
Vernetzungsbindungsart |
Mono-, Di-, Polysulfidisch (-Sx-) |
Direkte C-C-Einfachbindungen |
|
Bindungsdissoziationsenergie |
~270 kJ/mol (geringere thermische Stabilität)bilität) |
~350 kJ/mol (hohe thermische Stabilität) |
|
Dauereinsatztemperatur |
Bis zu 120°C |
Bis zu 150°C - 175°C |
|
Druckverformungsrest (Langzeitbelastung) |
Moderat / Hoch (kriechfällig) |
Außergewöhnlich niedrig ( |
|
Beständigkeit gegen thermische Reversion |
Anfällig für Reversion bei hohen Vulkanisationstemperaturen |
Reversionsfrei |
|
Zugfestigkeit und Ermüdungsbeständigkeit |
Hervorragende dynamische Biegehaltbarkeit |
Mäßig; durch Cokatalysatoren verbessert |
Schwefelvulkanisation erzeugt flexible polysulfidische Brücken, die eine lokale Spannungsverteilung um Mikrodefekte herum ermöglichen, wodurch Schwefelkombinationen die erste Wahl für Teile sind, die einer kontinuierlichen dynamischen Biegung ausgesetzt sind, wie z. B. Achsmanschetten und Antriebswellenbälge.
Peroxidische Vernetzung bildet direkte Kohlenstoff-Kohlenstoff-Bindungen, die erheblich mehr thermische Energie zur Dissoziation erfordern. Für statische Motorkühlungsdichtungen, HVAC-Dichtungen und Turboschläuche, die längeren Klemmhalterungstests ausgesetzt sind, eliminieren Peroxid-Vernetzer den Reversionsabbau und bieten einen minimalen Druckverformungsrest. Der Einsatz von polyfunktionalen Cokatalysatoren (z. B. TAC, TAIC oder TMPTM) erhöht die Vernetzungseffizienz und den Modul.
Die Elektromobilität verändert die Leistungserwartungen an traditionelle Gummi-Automobilkomponenten:
Die moderne Automobilformulierung erfordert ein kontinuierliches Screening chemischer Substanzen ab der anfänglichen Rezepturphase:
Arbeitsablauf für die Formulierung von Autogummimischungen, Kinetikmodellierung und physikalische Prüfungen
Digitale Engineering-Workflows ersetzen heute kostspielige physikalische Iterationen nach dem Prinzip von Versuch und Irrtum bei der Entwicklung von Mischungen:
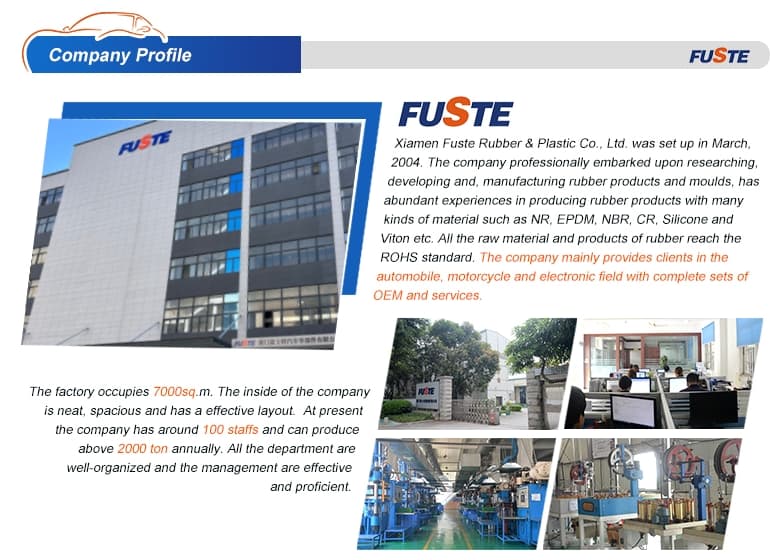
Eine chemisch optimierte Formulierung erfordert eine disziplinierte industrielle Compoundierung und präzise Werkzeugtechnik, um zuverlässige Teile in der Großserienfertigung zu liefern. Fuste Rubber verbindet Formulierungschemie mit skalierbarer Automobilfertigung:
Beschleunigen Sie Ihren Entwicklungszyklus: Egal, ob Sie eine kundenspezifische Rezepturentwicklung zur Erfüllung strenger OEM-Spezifikationen benötigen oder ein bestehendes Bauteil für geringere Kosten und eine längere Lebensdauer neu entwickeln müssen – kontaktieren Sie noch heute das Ingenieurteam von Fuste Rubber, um Ihre technischen Zeichnungen und Mischungsspezifikationen zu besprechen.
Zur Vermeidung von Druckverformungsresten müssen ein peroxidvernetztes EPDM- oder HNBR-Polymersystem mit optimierter Vernetzungsdichte spezifiziert und hohe Schwefelgehalte, die sich oberhalb von 100 °C zersetzen, vermieden werden. Die Verwendung hochreiner Paraffinöle mit minimaler Volatilität und die Aufrechterhaltung einer Füllstoffbeladung unter 60 phr bewahren die Matrixelastizität unter dauerhaften Schraubklemmkräften.
Ausblühungen treten auf, wenn Mischungsadditive (wie unlöslicher Schwefel, primäre Aminbeschleuniger oder inkompatible Weichmacheröle) ihre thermodynamische Löslichkeitsgrenze innerhalb der vernetzten Polymermatrix überschreiten und an die Oberfläche migrieren, um dort zu kristallisieren. Korrekturmaßnahmen umfassen das Ausbalancieren von Beschleunigersystemen, den Wechsel zu Weichmachern mit hoher Löslichkeit oder den Einsatz sekundärer Verzögerer zur Optimierung der Reaktionskinetik.
Ja. Die Wärmeausdehnungskoeffizienten unterscheiden sich erheblich zwischen Polymermatrix und Stahlwerkzeugen (Gummi schrumpft beim Abkühlen um etwa 1,5 % bis 3,5 %). Durch die Integration von Vernetzungskinetik, Füllstoffverhältnissen und thermischen Kontraktionsmodellen in virtuelle CAE-Pakete können Werkzeugingenieure den differentiellen Schrumpf genau vorhersagen und kostspielige Werkzeugnacharbeiten verhindern.
Fuste setzt extrem emissionsarme, streng hydroierte paraffinische Prozessöle und optimierte Peroxidvernetzungssysteme ein, die nur minimale flüchtige Reaktionsnebenprodukte hinterlassen. Alle für Innenraum- und Motorraumanwendungen bestimmten Materialien werden vor der Freigabe zur Produktion strengen Gaschromatographie- und gravimetrischen Fogging-Tests gemäß den DIN 75201-Standards unterzogen.


 Onlineservice


